 EN
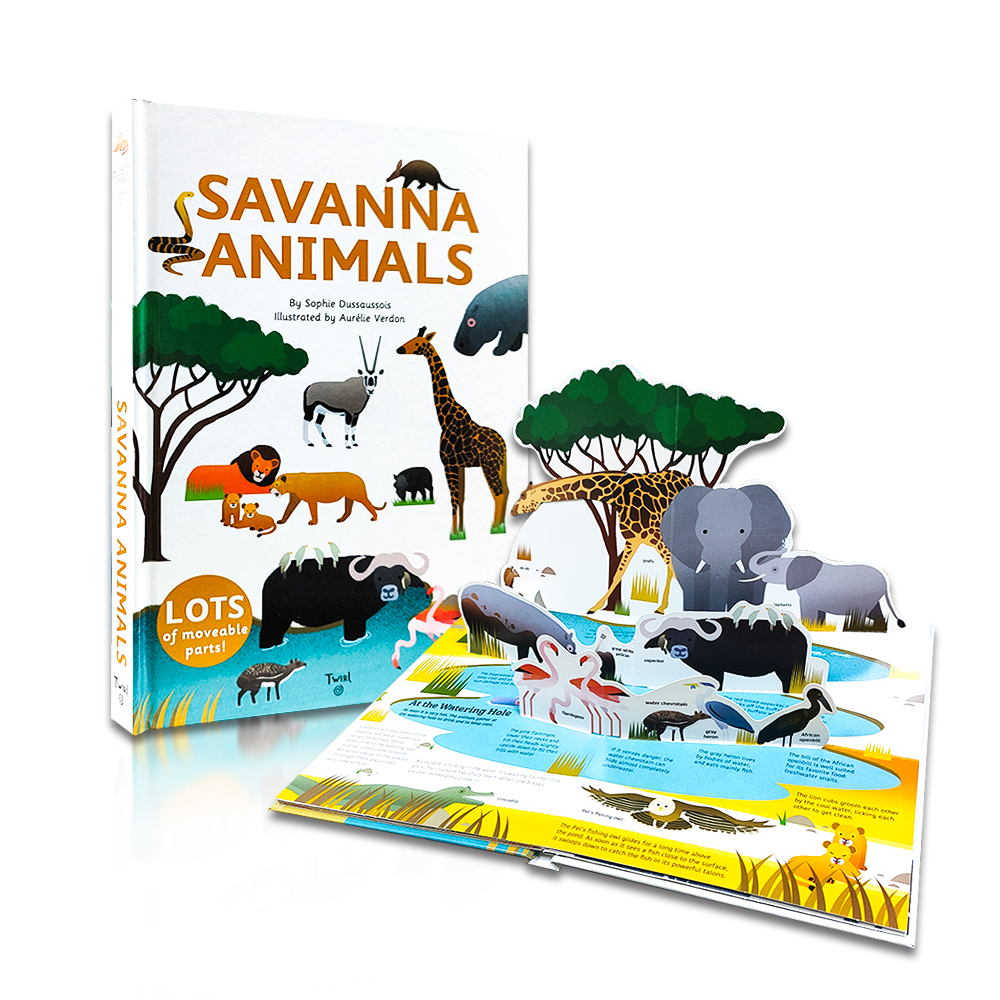
Het creëren van een succesvolle klapboek vereist zorgvuldige aandacht voor technische specificaties die ver buiten standaarddrukprocessen reiken. De constructie van een klapboek vereist precisie in elke fase, van voorbereiding van het ontwerp tot de definitieve binding, omdat elke vlaklaag perfect moet uitlijnen met de onderliggende illustraties en tekst. Wanneer uitgevers en fabrikanten een klapboek project, ontdekken ze al snel dat het negeren van zelfs kleinste technische details kan leiden tot onjuist uitgelijnde kleppen, structurele zwakheid of kleppen die na het binden niet soepel werken.
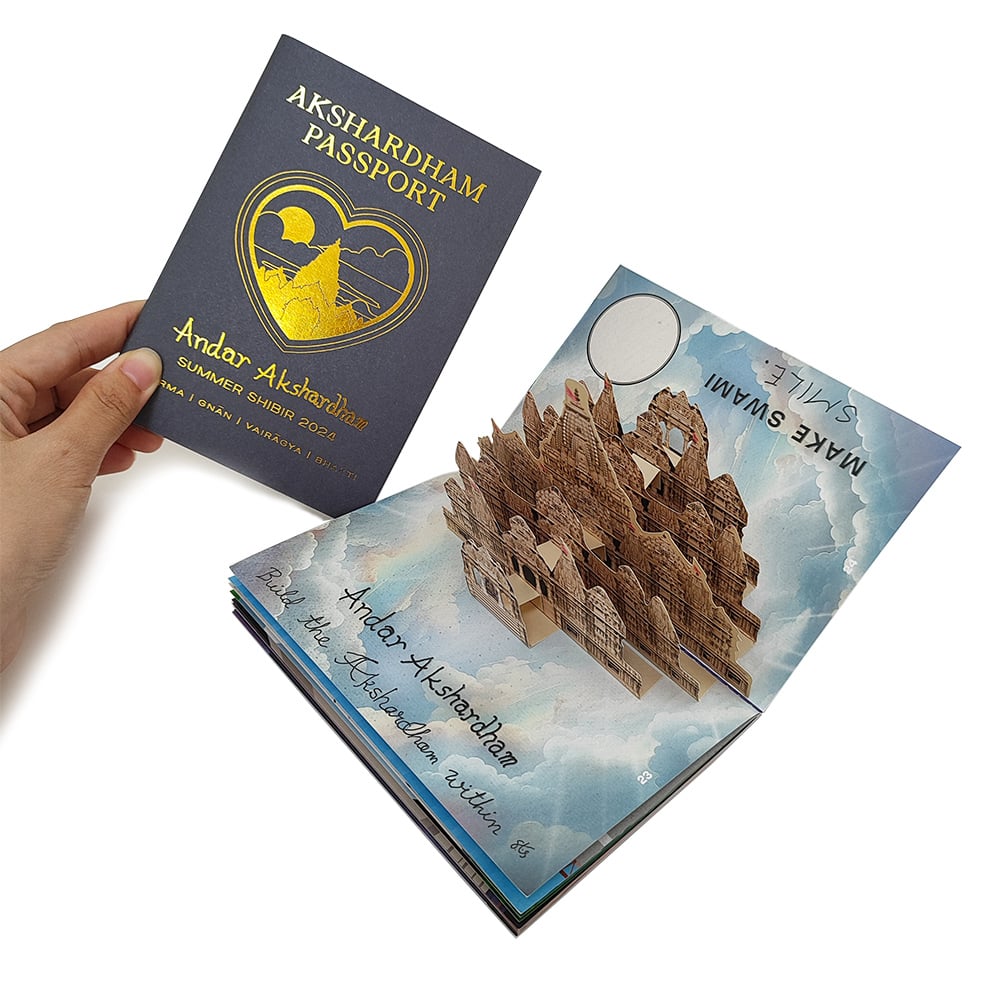
De complexiteit van een klapboek productieproces neemt exponentieel toe wanneer meerdere kleplagen betrokken zijn, omdat elke laag nieuwe variabelen introduceert die van invloed zijn op registratie, materiaalkeuze en bindmethode. Industriële drukkerijen beseffen dat een klapboek andere afhandelingsprotocollen vereist dan conventionele prentenboeken, vooral wanneer kleppen onafhankelijk moeten bewegen of in specifieke volgordes moeten worden gestapeld. Het van tevoren begrijpen van deze technische eisen voorkomt kostbare herdrukken en zorgt ervoor dat het uiteindelijke klapboek voldoet aan kwaliteitsnormen en klantverwachtingen.
Papierselectie en specificaties voor meervlaaks klepontwerpen
De juiste materiaalgewicht- en diktekeuze
De basis van elke succesvolle klapboek project begint met het selecteren van geschikt papier dat bestand is tegen herhaald gebruik, terwijl het zijn structurele integriteit behoudt. Voor een klapboek , het hoofdbord gebruikt meestal karton met een gewicht van 200 tot 350 g/m², afhankelijk van de boekomvang en de gewenste duurzaamheid voor het doelpubliek. Het materiaal voor de kleppen binnen een klapboek vereist vaak iets lichter karton, meestal 150 tot 250 g/m², om te garanderen dat de kleppen soepel open- en dichtgaan zonder overmatige weerstand. Bij het ontwikkelen van een klapboek met meerdere ingebedde kleppen moeten technici de gecombineerde dikte berekenen om te voorkomen dat de inbindmachines vastlopen of ongelijkmatige lijmtoepassing uitvoeren.
Overwegingen bij laminering en coating
Veel klapboek projecten profiteren van beschermende coatings die de duurzaamheid en visuele aantrekkelijkheid verbeteren en tegelijkertijd schade tijdens het inbindproces voorkomen. Een klapboek die is bedoeld voor de kindermarkt, krijgt vaak mat- of glanslaminering om de bedrukte oppervlakken te beschermen en slijtage op veelgebruikte kleppen te verminderen. De coatingdikte op elk onderdeel van een klapboek moet consistent blijven om registratieproblemen te voorkomen wanneer de kleppen tijdens de assemblage worden bevestigd. Kwaliteitscontroleteams verifiëren dat de laminering het papier niet vervormt in een klapboek productierun, aangezien vervorming direct de uitlijning en functionaliteit van de kleppen compromitteert.
Nauwkeurigheid en uitlijningsprotocollen bij registratie
Stansen en precisietoleranties
Precisiebij registratie vormt de basis van klapboek productie, omdat kleppen moeten worden uitgelijnd met de onderliggende afbeelding en tekst, met toleranties die meestal binnen 0,5 millimeter worden gehandhaafd. Bij het stansen van componenten voor een klapboek , gebruiken drukkerijen registratiemarkeringen op elke laag om te waarborgen dat de vensters in de kleppen exact overeenkomen met de verborgen inhoud eronder. Een klapboek met slechte stansnauwkeurigheid leidt tot kleppen die ofwel zichtbare inhoud verbergen of onbedoelde afbeeldingen onthullen wanneer ze gesloten zijn. Geavanceerde faciliteiten investeren in hoogprecieze stansapparatuur die specifiek is gekalibreerd voor klapboek -specificaties om afval te minimaliseren en consistente kwaliteit te behouden over productiepartijen heen.
Uitlijning van meerdere lagen tijdens montage
Het monteren van een klapboek met meerdere kleplagen vereist systematische uitlijnprocedures om elke laag te verifiëren voordat de lijm wordt aangebracht. Ervaren fabrikanten gebruiken vacuümregistratiesystemen of mechanische geleiders om componenten van een klapboek nauwkeurig te positioneren tijdens de lijmfase. Elke klep in een klapboek moet worden getest op juiste openingshoek en zichtbare rand vóór de bindfase, omdat uitlijnfouten die pas laat in de productie worden ontdekt, duur herwerk vereisen. Geautomatiseerde visiesystemen ondersteunen nu de kwaliteitsborging in moderne klapboek faciliteiten door registratiefouten te scannen vóór de definitieve assemblage.
Lijmaanbrenging en bindtechnieken
Selectie van geschikte lijmtypes
De keuze van lijm beïnvloedt rechtstreeks de functionaliteit en levensduur van een klapboek , omdat onvoldoende hechting ertoe leidt dat kleppen te vroeg loskomen, terwijl te veel lijm de beweging van de kleppen verstijft. Hotmeltlijm blijft populair voor klapboek productie vanwege de snelle uithardingstijd en sterke hechting, hoewel klapboek fabrikanten moeten de temperatuur zorgvuldig regelen om papiervervorming te voorkomen. Polyurethaan-gebaseerde lijmen bieden voordelen voor complexe klapboek ontwerpen die een langere open tijd vereisen voor nauwkeurige positionering vóór uitharding. Het lijmpatroon in een klapboek bestaat doorgaans uit gecontroleerde lijn-toepassing in plaats van volledige bedekking, waardoor zichtbaarheid wordt geminimaliseerd en de buigbaarheid van de kleppen behouden blijft.
Scharnier- en vouwlijnbeheer
Strategisch geplaatste scharnieren of vouwlijnen bepalen hoe soepel kleppen functioneren gedurende de levensduur van een klapboek , wat zorgvuldige engineering en testen vereist. De plooiing in een klapboek moet kleppen in staat stellen soepel te draaien zonder barsten of scherpe hoeken te vormen die de binddraad beschadigen. Voorplooi-machines maken de vouwlijn van een klapboek alvorens de lijm wordt aangebracht, waardoor interne spanning wordt verminderd en consistente scharnierprestaties over de gehele drukopdracht worden gewaarborgd. Kwaliteitszekeringsmedewerkers voeren openingscyclus-tests uit op monster-eenheden uit elke klapboek productiebatch om te verifiëren dat scharnieren hun functionaliteit behouden na honderden handmatige bewerkingen.
Bindsystemen en constructieversterking
Versterkingstechnieken voor zwaarbelaste gebieden
Constructie, met name waar kleppen bevestigd zijn of herhaaldelijk opvouwen, vereisen versterkingsstrategieën die verbindingen versterken zonder overmatig volume toe te voegen. Stofversterkingsstrips die langs de randen van de binding van een klapboek worden aangebracht, voorkomen scheuren en verlengen de levensduur van het product aanzienlijk. Sommige geavanceerde klapboek fabrikanten gebruiken micro-perforaties om gecontroleerde scheurpunten te creëren die schade beperken tot de bedoelde grenzen. De rugconstructie van een klapboek moet rekening houden met de extra dikte van meerdere kleplagen, terwijl tegelijkertijd voldoende flexibiliteit wordt behouden voor het openen van het boek. klapboek kwaliteitscontrole tijdens de bindfase
De definitieve binding vormt het laatste kritieke controlepunt waar kwaliteitsborgingsteams verifiëren dat alle onderdelen van een
Correct zijn gemonteerd. klapboek correct uitgelijnd en functioneel blijven. De bindapparatuur moet specifiek worden gekalibreerd voor klapboek afmetingen en klepconfiguraties, aangezien standaard bindmachines vaak te veel druk uitoefenen, waardoor de kleppen niet correct kunnen functioneren. Na het bindproces wordt elke klapboek eenheid geïnspecteerd om te verifiëren dat de kleppen vrij bewegen, de scharnieren stevig zitten en er geen lijmresten zijn die de werking van de kleppen belemmeren. Uitgebreide testprotocollen garanderen dat het eindproduct klapboek aan alle specificaties voor duurzaamheid en functionaliteit voldoet voordat het naar distributiepartners wordt verzonden.
Veelgestelde vragen
Welk specifiek papiergewicht moet worden gebruikt voor de kleponderdelen in een ‘lift the flap’-boek?
Kleponderdelen in een klapboek gebruiken doorgaans papier met een gewicht tussen 150 en 250 g/m², gekozen op basis van de klepomvang, de beoogde duurzaamheid en het aantal verwachte open-sluitcycli tijdens de levensduur van het product. Lichtere gewichten zorgen voor soepelere klepbeweging, terwijl zwaardere gewichten structurele stevigheid bieden voor grotere klepontwerpen. Het testen met representatieve monsters helpt bij het bepalen van het optimale gewicht voor uw specifieke klapboek toepassing.
Hoe nauw moeten registratietoleranties worden gehandhaafd tijdens de productie van lift-the-flap-boeken?
Registratietoleranties voor een klapboek moeten doorgaans binnen 0,5 millimeter worden gehandhaafd om te garanderen dat de klepvensters precies uitlijnen met de onderliggende afbeeldingen en tekst. Nauwere toleranties van 0,3 millimeter kunnen vereist zijn voor ontwerpen met kleine, gedetailleerde afbeeldingen of tekst onder de kleppen. Het gebruik van precisie-stansmachines en systematische uitlijningscontrole gedurende de klapboek productie helpt deze kritieke toleranties consistent te handhaven.
Kan standaard boekbindmateriaal worden gebruikt voor lift-the-flap-boekprojecten?
Standaard boekbindapparatuur vereist vaak aanpassing of vervanging voor klapboek projecten vanwege de extra dikte en complexiteit van meervlaams-vlakstructuur. Gespecialiseerde klapboek productiefaciliteiten gebruiken gekalibreerde bindsystemen die vlakconfiguraties toestaan zonder druk uit te oefenen die de functionaliteit van de vlakken zou aantasten. Apparatuuraanpassingen zorgen ervoor dat de lijmtoepassing geschikt blijft voor klapboek componenten gedurende het gehele bindproces.